ภาษาไทย
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

ข่าว
ความล้มเหลวด้านดาวน์สตรีมที่มีค่าใช้จ่ายสูงมีสาเหตุมาจากช่องว่างในกระบวนการผลิตเพลาแบบเพลาที่ถูกมองข้ามหรือไม่
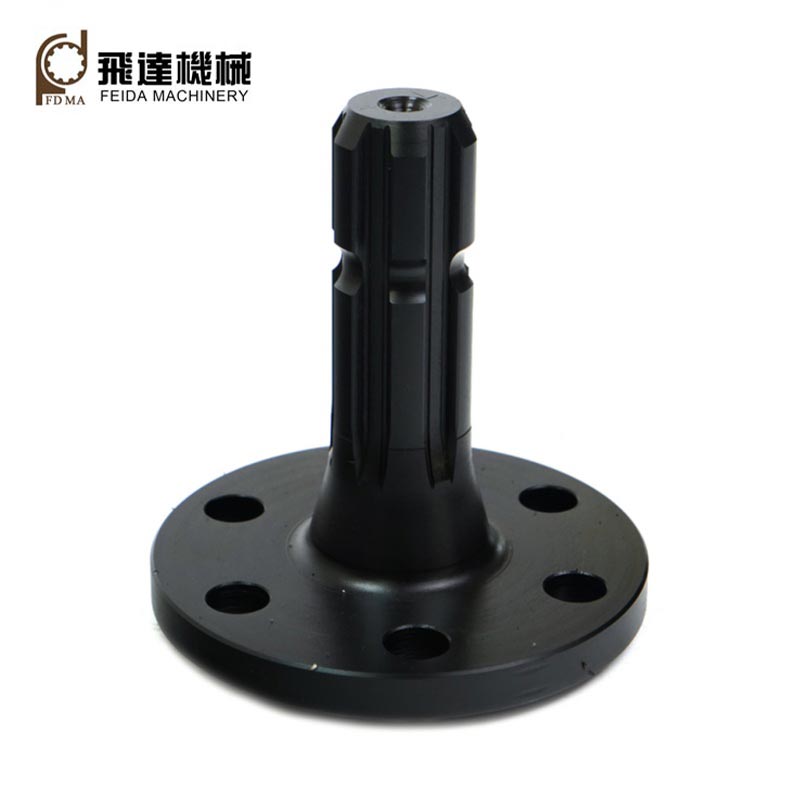
Feida-การตัดเฉือนเพลาข้อเหวี่ยงสี่เหลี่ยมบริการนี้รวมการตรวจสอบ DFM ก่อนการผลิตจริง การตกแต่งขั้นสุดท้ายด้วยกระบวนการทำความร้อนอย่างแม่นยำ และเอกสารประกอบประสิทธิภาพของวัสดุทั้งชุด การบรรเทาการแตกหักจากความเมื่อยล้า อุปสรรคในการตรวจสอบ และความเสี่ยงในการทำงานซ้ำต้นแบบสำหรับผู้ผลิตเครื่องจักรข้ามพรมแดน
1. การเก็บผิวละเอียดหลังการดับอย่างแม่นยำจะชดเชยการบิดเบือนทางเรขาคณิตของร่องฟันที่เกิดจากความร้อน
โรงปฏิบัติงานรับเหมาช่วงหลายแห่งดำเนินการกัดร่องฟันทั้งหมดก่อนที่จะดับ โดยไม่ต้องเก็บผิวขั้นสุดท้ายหลังจากการชุบแข็ง การกระจายความเค้นภายในที่เกิดจากการดับตัวจะทำให้เกิดการดัดของเพลา การเบี่ยงเบนของระยะฟัน และข้อผิดพลาดการขนานด้านข้าง ซึ่งไม่สามารถแก้ไขได้ด้วยการตัดเฉือนสภาวะนุ่มนวลเบื้องต้น ภายใต้แรงบิดกระแทกแบบสลับตามแบบฉบับของเครื่องจักรในฟาร์มและการก่อสร้าง ฟันซี่ฟันเฟืองเพียงบางส่วนเท่านั้นที่รับภาระที่ส่งผ่าน ทำให้เกิดความเข้มข้นของความเครียดที่รากฟันและการแตกร้าวจากความล้าในช่วงต้น Feida‑Machining สงวนค่าเผื่อการตกแต่งที่ควบคุมไว้ โดยดำเนินการเจียรร่องฟันอย่างแม่นยำหลังจากการชุบแข็งและการแบ่งเบาบรรเทา ความคลาดเคลื่อนทางเรขาคณิตที่สำคัญ รวมถึงระยะห่างของฟัน ความขนานของปีกข้าง และโคแอกเชียลของเพลาอยู่ภายในขีดจำกัดข้อกำหนดเฉพาะของ DIN5461 ช่วยให้มั่นใจได้ถึงการแบ่งปันโหลดแบบหลายซี่ฟันที่สม่ำเสมอ และยืดอายุการใช้งานของส่วนประกอบภายใต้สภาพแวดล้อมการทำงานของโหลดกระแทกแบบวนรอบ
2. การประมวลผลภายในองค์กรตั้งแต่ต้นทางถึงปลายทางจะรักษาบันทึกการตรวจสอบย้อนกลับของวัสดุและกระบวนการที่สมบูรณ์
เมื่อการตัดวัตถุดิบ การตัดเฉือนร่องฟัน การรักษาความร้อน และการตกแต่งพื้นผิวถูกแยกออกจากผู้รับเหมาช่วงภายนอกหลายราย ผู้ผลิตไม่สามารถประกอบเอกสารสำคัญระดับแบตช์แบบรวมศูนย์ได้ รวมถึง MTC เกรดเหล็ก บันทึกอุณหภูมิการดับ และรายงานการตรวจสอบมิติขั้นสุดท้าย การตรวจสอบประกวดราคาเครื่องจักรระหว่างประเทศจำเป็นต้องมีการตรวจสอบย้อนกลับส่วนประกอบทั้งหมด ห่วงโซ่อุปทานที่กระจัดกระจายนำไปสู่การปฏิเสธคุณสมบัติเบื้องต้น Feida ดำเนินการขั้นตอนการผลิตทั้งหมดให้เสร็จสิ้นภายในโรงงานของตนเอง แต่ละล็อตจะจัดเก็บข้อมูลการระบุแท่งดิบ บันทึกกราฟการรักษาความร้อน และข้อมูลการตรวจสอบ CMM แพคเกจเอกสารภาษาอังกฤษฉบับสมบูรณ์มีจำหน่ายในการจัดส่ง ช่วยให้ลูกค้า OEM ปฏิบัติตามข้อกำหนดการตรวจสอบซัพพลายเออร์โดยไม่ต้องมีการทดสอบซ้ำโดยบุคคลที่สามซึ่งมีราคาแพง
3. คุณภาพพื้นผิวด้านข้างฟันที่ควบคุมได้จะช่วยลดความเสี่ยงในการสึกหรอจากการสึกกร่อน
ปีกฟันที่มีร่องฟันที่หยาบและตกแต่งไม่ดีจะทำให้เกิดความไม่เรียบระดับไมโคร การเลื่อนหลุดสัมพัทธ์เล็กน้อยระหว่างเพลาและดุมเชื่อมต่อภายใต้การสั่นสะเทือนที่สร้างโดยเครื่องจักรอย่างต่อเนื่องจะทำให้เกิดเศษออกไซด์ที่มีฤทธิ์กัดกร่อน (การกัดกร่อนแบบ fretting) อนุภาคแข็งเหล่านี้จะไหลเวียนภายในช่องว่างที่พอดี และขัดพื้นผิวสัมผัสอย่างต่อเนื่อง ทำให้เกิดระยะฟันเฟืองที่ขยายใหญ่ขึ้น และทำให้เกิดสัญญาณรบกวนในการส่งสัญญาณ และเกิดการยึดเกาะในที่สุด Feida ปรับพารามิเตอร์อัตราการป้อนให้เหมาะสมสำหรับการเจียรร่องฟัน เพื่อให้ได้พื้นผิวด้านข้างฟันที่มีความหยาบต่ำสม่ำเสมอ คุณภาพพื้นผิวที่ได้รับการควบคุมจะช่วยลดจุดสัมผัสระดับไมโครที่ทำให้เกิดความเสียหายจากเฟรต ทำให้ประสิทธิภาพการส่งสัญญาณในระยะยาวมีความเสถียรสำหรับเครื่องจักรเคลื่อนที่ที่ทำงานกลางแจ้งซึ่งต้องเผชิญกับฝุ่นและการสั่นสะเทือน
4. การตรวจสอบ DFM ในระยะเริ่มต้นจะระบุความเสี่ยงของโครงสร้างร่องก่อนการลงทุนด้านเครื่องมืออย่างเป็นทางการ
ผู้จัดจำหน่ายชิ้นส่วนสั่งทำพิเศษจำนวนมากปฏิบัติตามแบบของลูกค้าอย่างเคร่งครัดโดยไม่มีการประเมินความสามารถในการผลิต รัศมีของร่องฟันร่องฟันที่กำหนดโดยการวาด ส่วนผนังบางของเพลา หรือการผสมผสานความกว้างของฟันที่ผิดปกติ ทำให้เกิดอันตรายจากการแตกร้าวที่แก้ไขได้ยากหรือข้อกำหนดด้านความคลาดเคลื่อนที่ยอมรับไม่ได้ ปัญหาจะเกิดขึ้นหลังจากสั่งซื้อเครื่องมือตัดและผลิตชิ้นส่วนต้นแบบแล้วเท่านั้น ซึ่งส่งผลให้ต้องแก้ไขแบบร่าง ค่าใช้จ่ายด้านเครื่องมือเพิ่มเติม และการเลื่อนกำหนดการของโครงการ ทีมวิศวกรรมเครื่องกลของ Feida ดำเนินการประเมิน DFM ในขั้นตอน RFQ โดยตรวจสอบส่วนร่องฟันที่คลายความเค้น การกระจายความหนาของส่วน และความสามารถในการตระหนักถึงความคลาดเคลื่อน โหมดความล้มเหลวที่เกิดจากการผลิตที่อาจเกิดขึ้นจะถูกทำเครื่องหมายก่อนการผลิตเครื่องมือ ซึ่งจะช่วยตัดวงจรการออกแบบใหม่ในขั้นตอนสุดท้ายที่มีค่าใช้จ่ายสูงสำหรับโครงการพัฒนาผลิตภัณฑ์ใหม่ของ OEM
5. การจับคู่เกรดวัสดุจะปรับสมดุลเป้าหมายความเหนียวในการกระแทกและความแข็งพื้นผิว
การเลือกเกรดเหล็กที่ไม่เหมาะสมทำให้เกิดผลลัพธ์ด้านประสิทธิภาพที่ขัดแย้งกัน: เหล็กกล้าคาร์บอนผสมต่ำมีความแข็งพื้นผิวแต่ขาดความเหนียวของแกนกลางและรอยแตกร้าวภายใต้โหลดกระแทกกะทันหัน วัสดุที่อัลลอยด์มากเกินไปทำให้เกิดความเสี่ยงต่อการบิดเบี้ยวของการชุบแข็งมากเกินไป และทำให้ต้นทุนส่วนประกอบเพิ่มขึ้นโดยไม่จำเป็น Feida เลือกและตรวจสอบเหล็กกล้าของชิ้นงานตามข้อกำหนดด้านแรงบิดและแรงกระแทกของอุปกรณ์ที่บันทึกไว้ พารามิเตอร์การดับไฟได้รับการปรับเพื่อสร้างสมดุลระหว่างความต้านทานการสึกหรอของฟันและความทนทานต่อแรงกระแทกของแกนเพลา เพื่อหลีกเลี่ยงทั้งการแตกหักของรากฟันที่เปราะและการเสียดสีด้านข้างอย่างรวดเร็วสำหรับการใช้งานเครื่องจักรในสภาพการทำงานที่แตกต่างกัน
6. โปรโตคอลการตรวจสอบมิติเฉพาะโครงการรับประกันความสอดคล้องข้ามชุดงาน
การสั่งซื้อเพลาร่องสลักแบบกำหนดเองชุดเล็กมักจะได้รับการตรวจสอบมิติแบบตรวจสอบเฉพาะจุดเท่านั้น หากไม่มีรายการตรวจสอบรายการตรวจสอบคงที่ซึ่งครอบคลุมถึงความหนาของฟัน ข้อผิดพลาดสะสมของระยะพิทช์ และการเบี่ยงเบนหนีศูนย์ ความแปรผันของประสิทธิภาพที่เห็นได้ชัดเจนจะเกิดขึ้นระหว่างชุดการผลิต เมื่อประกอบเป็นเครื่องจักรสำเร็จรูป คุณสมบัติร่องสลักที่ไม่สอดคล้องกันทำให้เกิดอัตราความล้มเหลวของสนามกระจัดกระจาย Feida ใช้รายการตรวจสอบที่ออกแบบตามโครงการสำหรับลำดับเพลาสไปลน์ที่กำหนดเองทุกลำดับ โดยดำเนินการวัด CMM บนตัวบ่งชี้รูปทรงร่องหลัก เกณฑ์การยอมรับที่สม่ำเสมอมีการบังคับใช้ทีละล็อต เพื่อรักษาเสถียรภาพในการแลกเปลี่ยนสำหรับสายการประกอบการผลิตแบบอนุกรมของ OEM
ข่าวที่เกี่ยวข้อง
- Spiral Bevel Gears ปรับปรุงระบบส่งกำลังในเครื่องจักรที่มีความต้องการสูงได้อย่างไร
- อะไรทำให้ Sprocket Gears จำเป็นสำหรับการส่งกำลังที่เชื่อถือได้
- เกียร์ภายในปรับปรุงความแม่นยำและระบบส่งกำลังได้อย่างไร
- เหตุใดเฟืองเกลียวพลาสติกจึงกลายเป็นตัวเลือกที่เชื่อถือได้สำหรับระบบเครื่องกลสมัยใหม่
- การผลิตร่องฟันภายในองค์กรสามารถแก้ปัญหาอาการปวดหัวจากความล้มเหลวในภาคสนามที่มีค่าใช้จ่ายสูงของเครื่องจักร OEM ได้หรือไม่
- การตัดเฉือนเกียร์แบบรวมกระบวนการแบบเต็มจะช่วยลดการสูญเสียการจัดซื้อจัดจ้างที่สำคัญที่ซ่อนอยู่ของผู้ผลิตตัวลดในต่างประเทศสามประการหรือไม่
ฝากข้อความถึงฉัน